
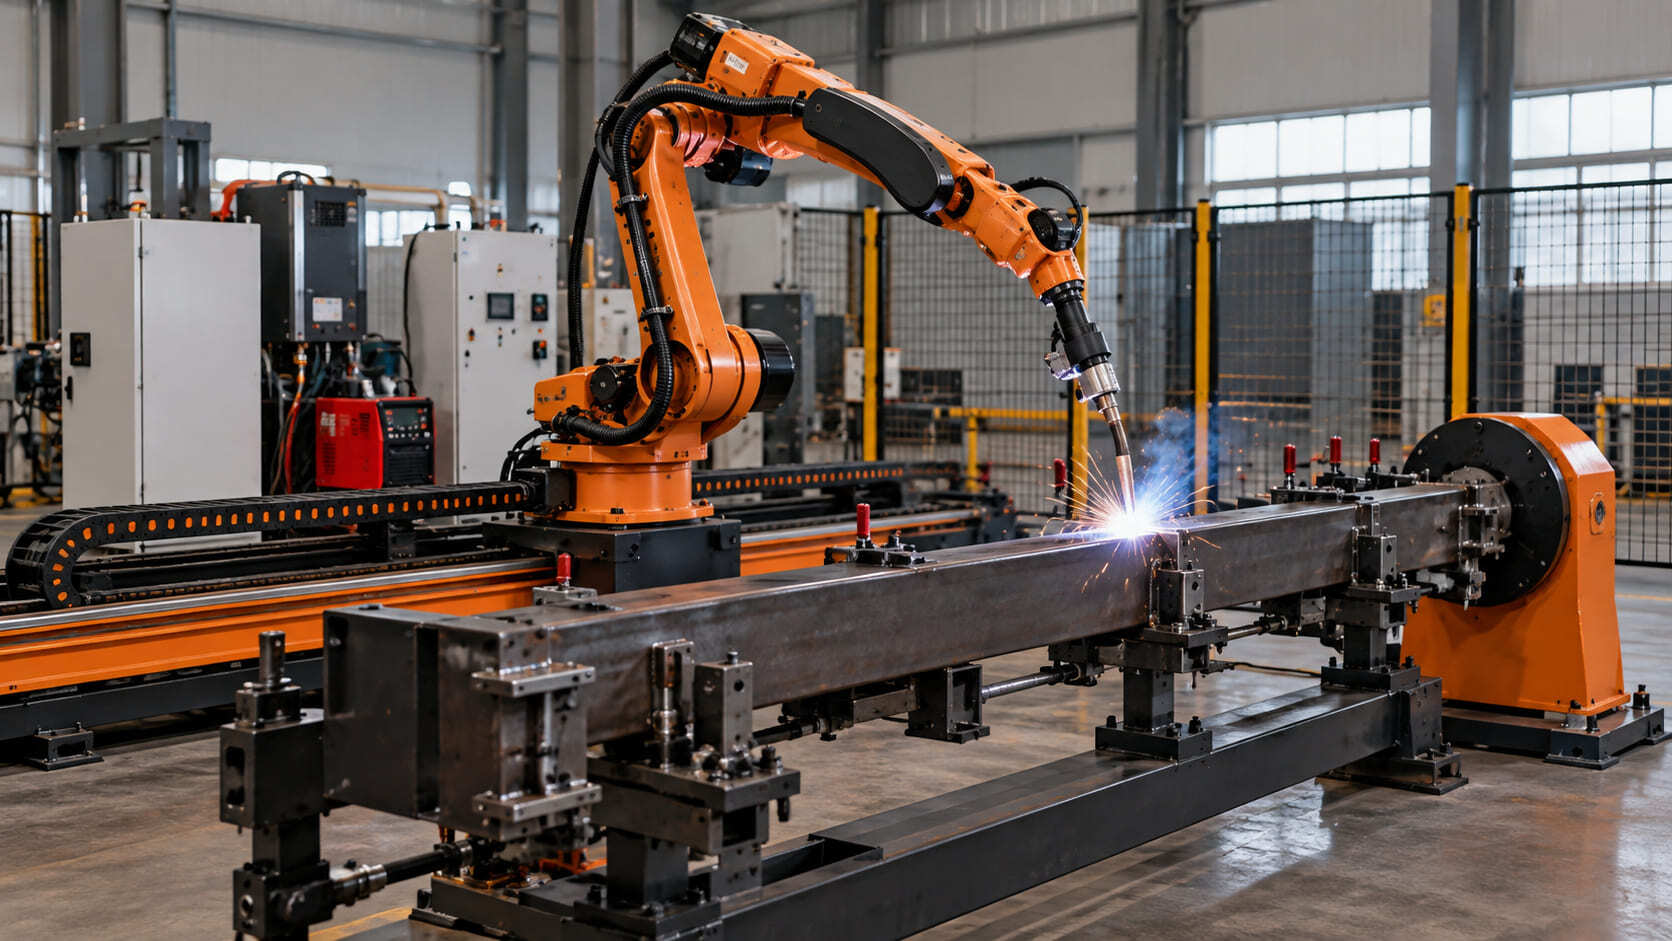
Сварочный робот GSX (GSK) RH06A3: подбор под изделие
Как оценить геометрию изделия, воспроизводимость заготовок, доступ горелки к швам и компоновку участка при подборе комплекса на базе RH06A3.
WELDIX / GUIDE
Что представляет собой сварочный робот RH06A3?
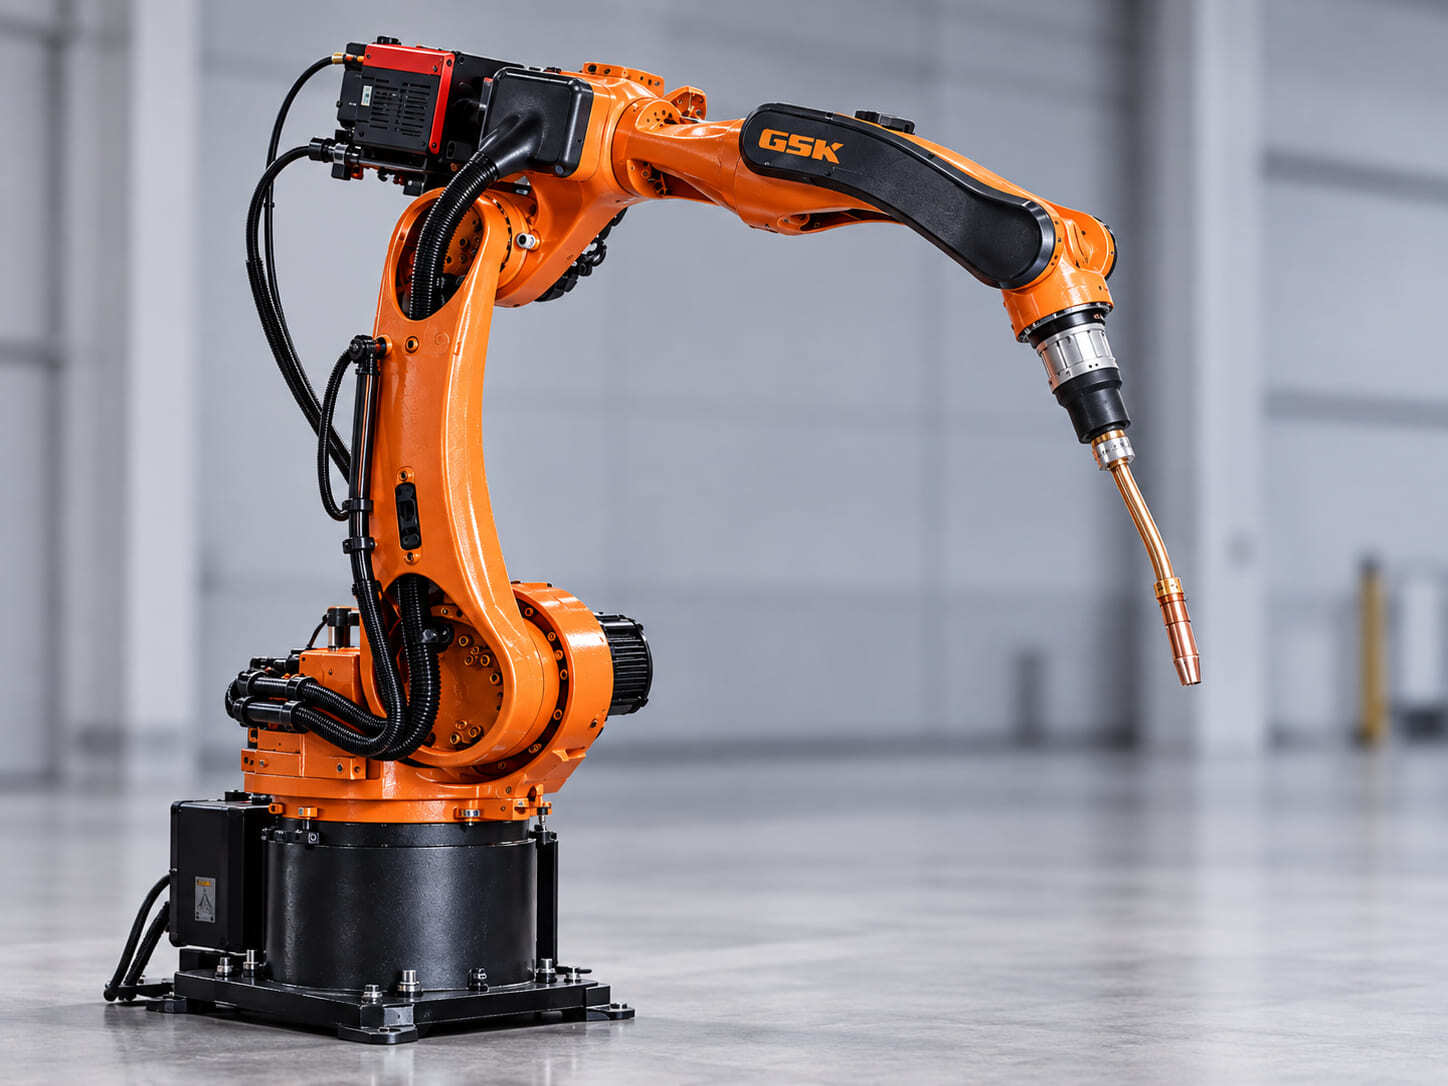
GSX RH06A3 — промышленный 6-осевой робот для выполнения заданных сварочных траекторий в составе роботизированного комплекса.
Сам робот не является готовой сварочной ячейкой. Для работы нужны источник сварочного тока, горелка, оснастка, система управления и средства безопасности. Оснастка — это приспособления, которые задают положение детали и удерживают её во время сварки.
В зависимости от задачи в комплекс также могут входить:
- позиционер или вращатель;
- жидкостное охлаждение;
- станция очистки горелки;
- система поиска положения детали или шва;
- дополнительное оборудование;
- ограждение и защитные устройства.
Состав комплекса определяют после анализа изделия, процесса сварки и условий участка. Подробнее о сварочных роботах WELDIX и подходе к подбору оборудования — на основной странице, а практические материалы собраны в блоге WELDIX о роботизации сварки.
WELDIX / GUIDE
Для каких задач подходит RH06A3?
RH06A3 применяют там, где сварочные операции можно повторять по заданной траектории, а детали устанавливаются в предсказуемом положении.
Для роботизации важна не только серийность. Один из ключевых факторов — воспроизводимость заготовок: робот должен получать деталь и сварной шов в достаточно стабильном положении от цикла к циклу. В материалах WELDIX RH06A3 встречается в решениях для:
- рамных изделий;
- валов, цилиндров и шнеков;
- трубных решёток.
При оценке нового изделия проверяют:
- отклонения геометрических размеров;
- разброс сборки заготовок;
- смещение детали в оснастке;
- положение и длину швов;
- доступ горелки;
- возможность одинаково базировать детали;
- необходимость поворота изделия;
- частоту переналадки;
- доступную площадь участка.
Базирование — это установка детали в заданное положение относительно оснастки и робота. Если положение шва меняется, сначала выясняют причину: это может быть сборка, оснастка или отклонение размеров. После этого оценивают, нужно ли менять подготовку заготовок, оснастку или способ поиска шва.
WELDIX / GUIDE
Чем RH06A3 отличается от RH06A2?
Точные технические различия RH06A3 и RH06A2 нужно проверять по паспортам конкретных вариантов робота.
Выбирать модель только по индексу нельзя. Обе модели сравнивают применительно к одному изделию и одной сварочной задаче. При сравнении проверяют:
- паспортную рабочую зону;
- допустимую нагрузку;
- доступ горелки ко всем швам;
- способ установки робота;
- размещение оснастки;
- возможность подключения нужного оборудования;
- требования проекта.
Если подтверждённых данных недостаточно, нельзя утверждать, что одна модель лучше или производительнее другой.
WELDIX / GUIDE
Как правильно оценить рабочую зону RH06A3?
Рабочая зона — пространство, в котором робот может перемещать установленный инструмент. Паспортной досягаемости недостаточно, чтобы подтвердить доступ ко всем швам.
Нужно проверить реальные положения горелки относительно изделия.
| Что проверить | Почему это важно |
|---|---|
| Положение робота | Определяет доступ к разным сторонам изделия |
| Геометрию детали | Может ограничивать движение горелки |
| Расположение швов | Определяет требуемые траектории |
| Ориентацию горелки | Горелка должна подходить к шву в нужном положении |
| Оснастку и зажимы | Они могут перекрывать часть траектории |
| Позиционер | Меняет положение изделия относительно робота |
| Кабельный пакет | Его расположение учитывают при движении |
| Зоны безопасности | Они влияют на итоговую компоновку |
Доступ ко всем швам проверяют по компоновке и траекториям, а не только по паспортному радиусу робота. Для сложных изделий такую проверку желательно выполнить до окончательного утверждения компоновки. Подробнее — в материале о подборе сварочного робота под изделие.
WELDIX / GUIDE
Что означает грузоподъёмность робота при сварке?
Грузоподъёмность робота относится к нагрузке на его запястье, а не к массе свариваемого изделия.
На запястье могут находиться:
- сварочная горелка;
- крепление;
- датчик столкновения;
- дополнительный датчик;
- элементы кабельного пакета.
Массу изделия воспринимает стол, позиционер, вращатель или другая опорная конструкция. Поэтому грузоподъёмность манипулятора нельзя использовать как показатель допустимой массы свариваемой детали. При подборе проверяют ограничения конкретного робота и установленного на него оборудования.
WELDIX / GUIDE
Что входит в роботизированный сварочный комплекс на базе RH06A3?
Роботизированный сварочный комплекс — это система оборудования для перемещения горелки, сварки, фиксации изделия и безопасной работы участка. GSX RH06A3 является только одним из элементов этой системы.
В проект могут входить:
- промышленный робот GSX RH06A3;
- контроллер робота;
- источник сварочного тока;
- механизм подачи проволоки;
- сварочная горелка;
- позиционер или вращатель;
- оснастка;
- жидкостное охлаждение;
- станция очистки горелки;
- система поиска положения детали или шва;
- защитное ограждение и защитные устройства;
- пульты управления, кабели и дополнительное оборудование.
Это примеры известных конфигураций. Состав нового комплекса определяют отдельно под изделие и производственный процесс.
WELDIX / GUIDE
Когда для RH06A3 нужен позиционер?
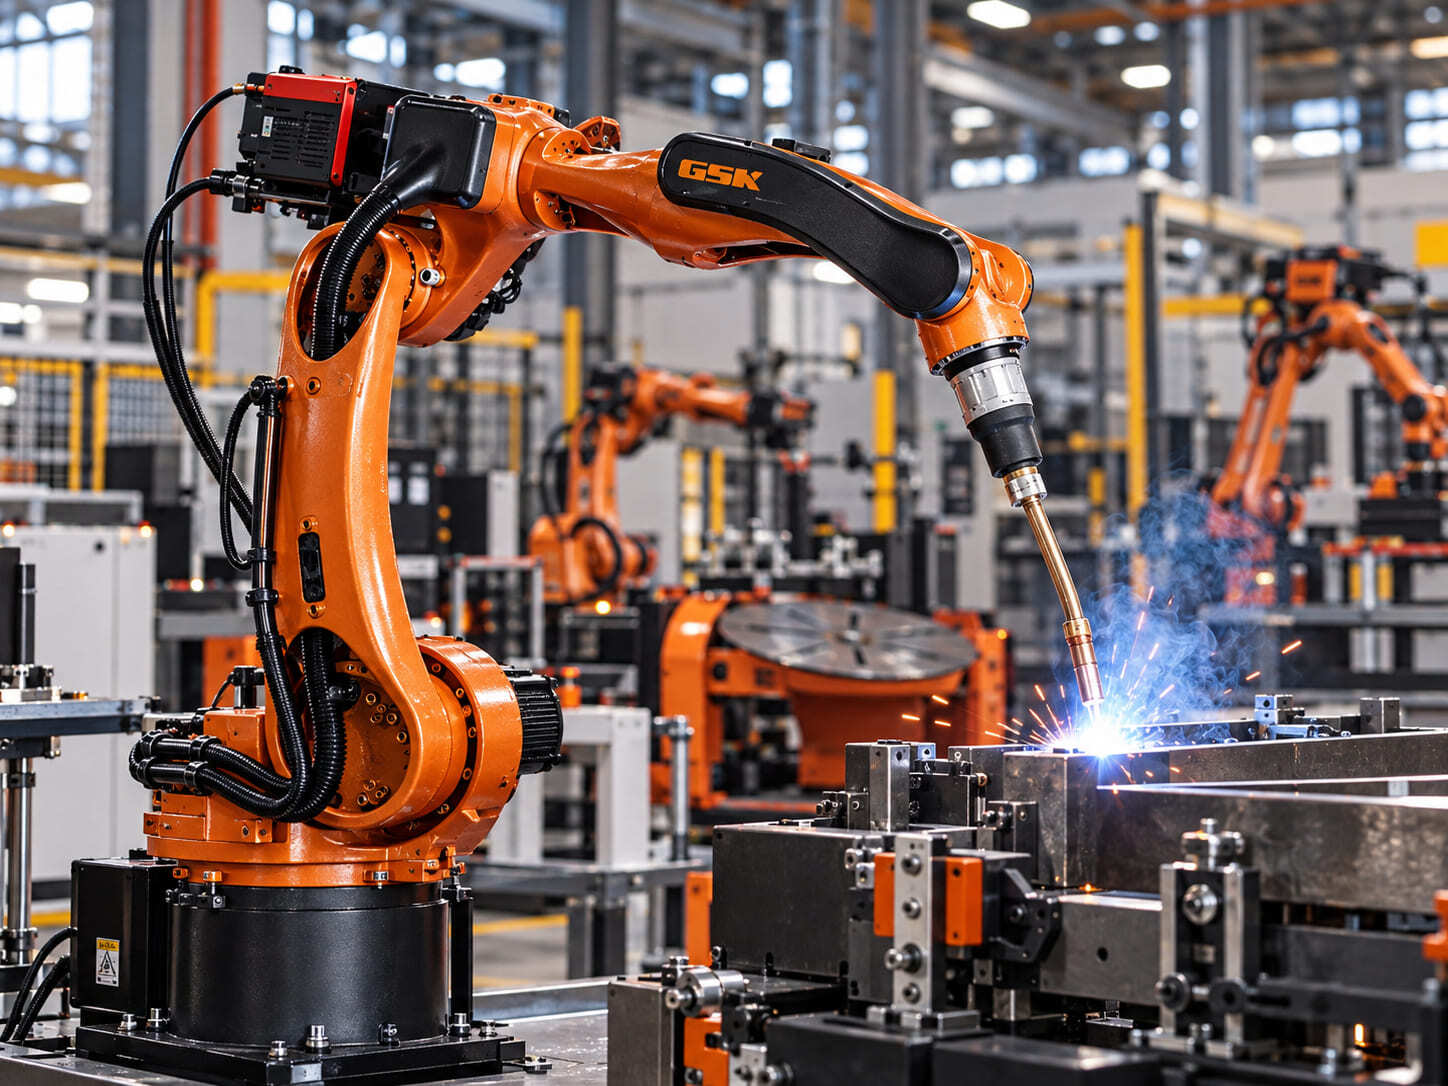
Позиционер нужен, если во время сварки требуется менять положение изделия относительно робота.
Он может поворачивать или наклонять деталь — это помогает обеспечить доступ горелки к нужным участкам шва. При подборе позиционера проверяют:
- массу изделия;
- размеры изделия;
- способ крепления;
- требуемые положения во время сварки;
- рабочую зону робота;
- расположение оснастки.
Если для расчёта требуется положение центра тяжести или допустимый момент, их проверяют по данным конкретного проекта и оборудования. Тип и необходимость позиционера определяют после анализа изделия.
WELDIX / GUIDE
Какую роль играет оснастка при работе с RH06A3?
Оснастка должна обеспечивать воспроизводимое положение заготовки относительно программы робота.
Если деталь каждый раз смещается, заданная траектория горелки может не совпасть с фактическим положением шва. При оценке оснастки проверяют:
- базирование детали;
- расположение зажимов;
- доступ горелки;
- разброс сборки;
- сварочные деформации;
- загрузку и выгрузку;
- переналадку между изделиями.
Если разброс сборки мешает стабильной сварке, сначала определяют источник отклонений. Возможные решения — изменить подготовку заготовок, доработать оснастку или проверить необходимость поиска шва. Универсального допустимого разброса для всех изделий нет: его определяют для конкретного соединения и проверяют на контрольных деталях.
WELDIX / GUIDE
Какие характеристики RH06A3 нужно подтвердить перед заказом?
Перед заказом нужно проверить характеристики выбранного варианта RH06A3 по актуальной документации.
Название модели само по себе не подтверждает пригодность робота — параметры нужно сопоставить с изделием, установленным инструментом и компоновкой комплекса.
| Параметр | Что нужно установить |
|---|---|
| Рабочая зона | Есть ли доступ ко всем требуемым положениям |
| Допустимая нагрузка | Подходит ли робот для установленного инструмента |
| Повторяемость | Какой параметр указан для конкретной модели |
| Скорости осей | Соответствуют ли они задачам проекта |
| Контроллер | Подходит ли система управления для выбранной конфигурации |
| Интерфейсы | Можно ли организовать обмен сигналами с другим оборудованием |
| Степень защиты | Подходит ли вариант для условий участка |
| Масса и габариты | Можно ли разместить оборудование |
| Монтаж | Подходит ли предусмотренный способ установки |
Повторяемость — способность робота повторно возвращаться в заданное положение. Этот параметр не следует автоматически называть общей «точностью робота»: фактическое положение шва зависит также от заготовки, оснастки, калибровки и процесса сварки. Точные значения берут из паспорта, спецификации или проектной документации.
WELDIX / GUIDE
Как RH06A3 интегрируют с источником сварочного тока и другим оборудованием?
Робот, источник сварочного тока, горелка и другое оборудование должны работать как единая система.
Источник обеспечивает сварочный процесс, робот перемещает горелку по заданной программе. При проектировании проверяют:
- обмен сигналами между устройствами;
- управление запуском и остановкой сварки;
- размещение оборудования;
- прокладку кабелей;
- фиксацию детали;
- доступ для обслуживания.
Для отдельных задач может применяться система поиска и слежения за швом. Наличие такой системы не отменяет требований к подготовке и сборке деталей: сначала нужно определить характер отклонений и требования к соединению.
WELDIX / GUIDE
Когда нужен инженерный аудит перед выбором RH06A3?
Инженерный аудит полезен, когда по названию модели и чертежу нельзя уверенно определить пригодность решения.
Он особенно актуален, если:
- выпускается несколько типов изделий;
- часто меняется номенклатура;
- есть заметный разброс сборки;
- положение швов меняется от детали к детали;
- швы находятся в труднодоступных местах;
- требуется позиционирование изделия;
- пространство участка ограничено;
- робот нужно встроить в действующий процесс;
- фактическая загрузка комплекса пока неизвестна.
При проектировании роботизации сварочного производства нужно оценивать не только модель робота, но и изделие, оснастку, компоновку, процесс сварки и организацию участка.
WELDIX / GUIDE
Как учитывать безопасность при проектировании комплекса?
Безопасность учитывают до окончательного размещения оборудования и проектирования оснастки.
Ограждения, точки загрузки и защитные устройства занимают место и могут изменить компоновку ячейки и доступ к оборудованию. При проектировании рассматривают:
- зоны движения робота;
- доступ оператора;
- места загрузки и выгрузки;
- ограждение;
- защитные устройства;
- аварийную остановку;
- зоны обслуживания.
Конкретный состав системы безопасности зависит от проекта и результатов оценки рисков. Общие подходы к безопасности промышленных роботизированных систем описаны в материалах OSHA. Распределение обязанностей между сторонами фиксируют в договоре и проектной документации.
WELDIX / GUIDE
Какие ошибки допускают при выборе комплекса с RH06A3?
Проблемы могут возникнуть, если модель робота рассматривают отдельно от изделия и остальных элементов комплекса.
| Ошибка | Возможное последствие |
|---|---|
| Выбирать только по цене манипулятора | Итоговый комплекс может не соответствовать задаче |
| Оценивать только паспортную досягаемость | Некоторые швы могут оказаться недоступными |
| Связывать грузоподъёмность робота с массой детали | Можно неверно оценить пригодность оборудования |
| Не учитывать воспроизводимость заготовок | Траектория может не совпасть с фактическим швом |
| Недооценивать оснастку | Деталь может менять положение между циклами |
| Поздно учитывать безопасность | Может потребоваться изменение компоновки |
| Сравнивать только скорости роботов | Не учитываются сварка, загрузка и переналадка |
| Не проверять фактический цикл | Оценка производительности может быть неточной |
Выбор должен учитывать производственный процесс в целом, а не один параметр робота.
WELDIX / GUIDE
Как может выглядеть подбор RH06A3 для рамных изделий?
Предприятие выпускает несколько типоразмеров рам. Сначала проверяют воспроизводимость деталей, расположение швов и способ базирования.
Затем оценивают доступ горелки и необходимость поворота изделия. После этого можно выбирать вариант робота, позиционер и оснастку.
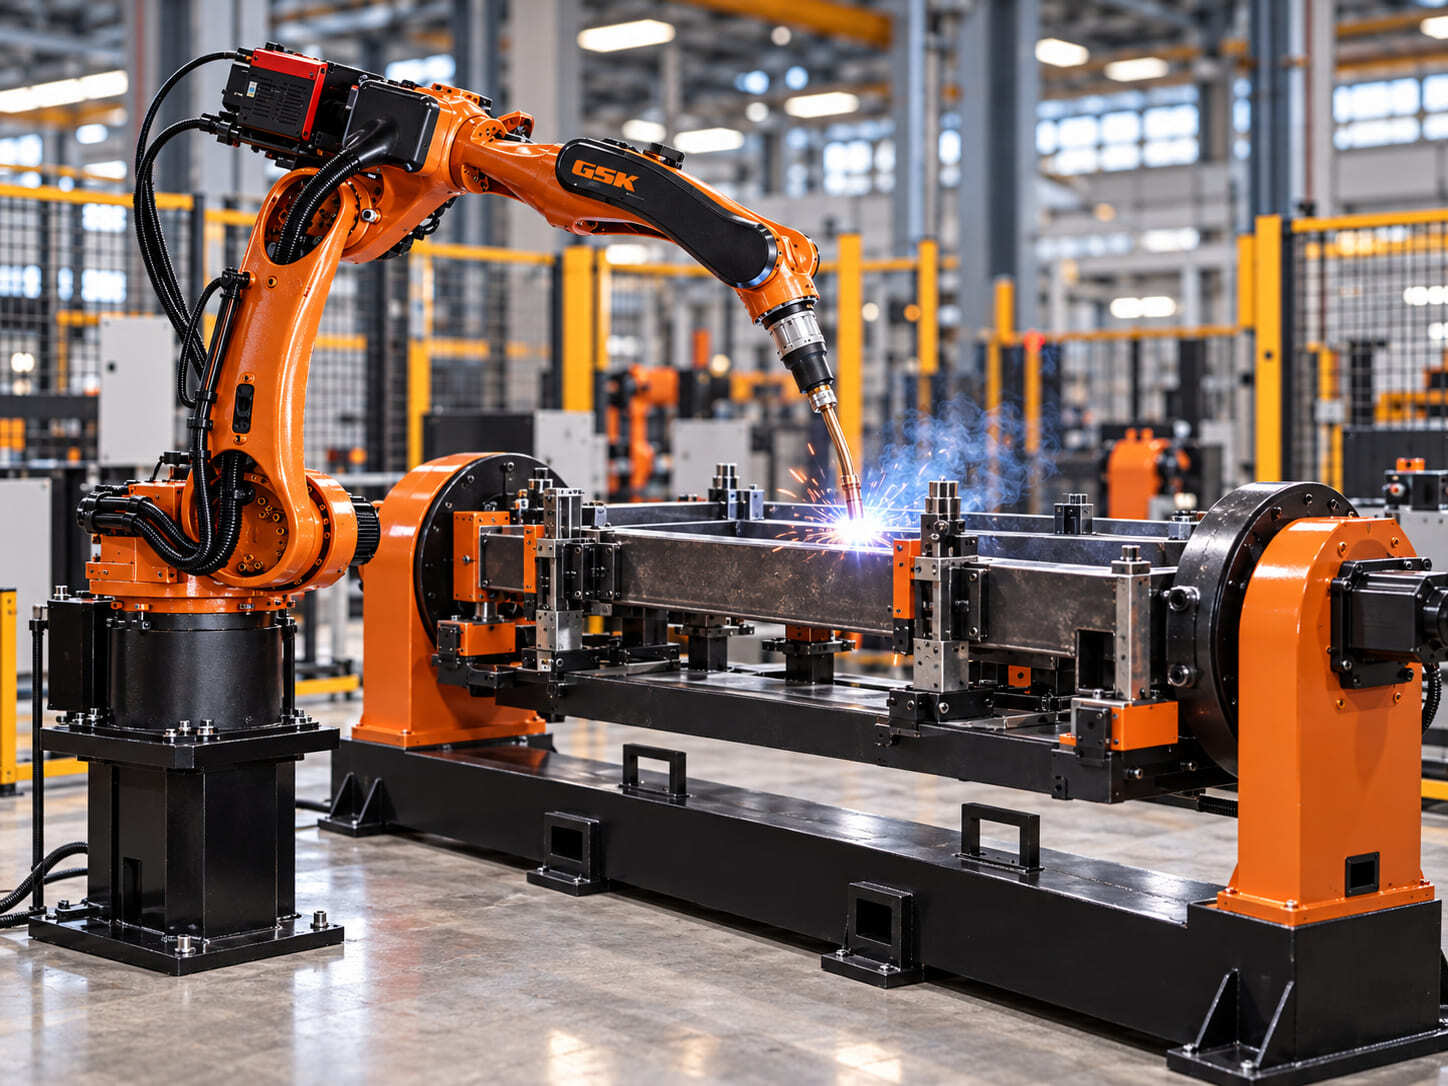
Этот сценарий показывает логику комплектации. Для другого рамного изделия состав оборудования нужно проверять заново.
WELDIX / GUIDE
Как проверить комплекс при приёмке?
Критерии приёмки следует определить заранее и зафиксировать в техническом задании или согласованном протоколе.
Проверка может включать:
- сварку согласованных контрольных деталей;
- контроль результата выбранным методом;
- фиксацию фактического рабочего цикла;
- проверку загрузки и выгрузки;
- проверку переналадки, если она входит в задачу;
- проверку защитных устройств;
- передачу согласованных программ и документов.
Количество контрольных деталей, допустимые отклонения и целевой такт задают для конкретного проекта. Если этих значений нет в исходных данных, их нельзя придумывать для статьи или технического задания. Этапы запуска, проверки результата и эксплуатации подробнее разобраны в материале о внедрении, приёмке и обслуживании сварочных роботов.
WELDIX / GUIDE
Что уточнить у поставщика перед заказом RH06A3?
После проверки характеристик робота нужно согласовать границы проекта и состав поставки.
Уточните:
- какое оборудование входит в комплекс;
- какая оснастка входит в проект;
- нужен ли позиционер;
- какие средства безопасности предусмотрены;
- что входит в монтаж и пусконаладочные работы;
- какое обучение предусмотрено;
- как будет проходить приёмка;
- какие документы и программы передаются;
- какие данные нужны от предприятия до начала проектирования.
Цену, сроки, гарантию, наличие и другие коммерческие условия подтверждают актуальным предложением.
WELDIX / GUIDE
Как запросить расчёт комплекса на базе RH06A3?
Для предварительной оценки нужно передать данные об изделии и производственной задаче.
Полезно подготовить:
- чертёж или 3D-модель;
- фотографии изделия;
- информацию о сварных соединениях;
- данные о номенклатуре;
- информацию о количестве и частоте смены изделий;
- описание текущей сборки;
- сведения о доступной площади;
- требования к производственному процессу.
После анализа можно определить, подходит ли выбранная модель и какой состав комплекса потребуется. Производительность рассчитывают для конкретного изделия — в расчёте учитывают сварочный цикл, загрузку, выгрузку, переналадку, очистку и возможные простои. WELDIX подбирает роботизированные сварочные комплексы под изделие и производственную задачу.
WELDIX / GUIDE
Что важно запомнить о RH06A3?
RH06A3 выбирают как часть роботизированного сварочного комплекса, а не как отдельное готовое решение.
При подборе учитывают воспроизводимость заготовок, доступ к швам, оснастку, установленный инструмент и компоновку участка. Паспортные характеристики подтверждают для конкретного варианта робота, а пригодность всего решения проверяют применительно к конкретному изделию и процессу.
Часто задаваемые вопросы
01Для каких изделий подходит RH06A3?
RH06A3 применяют для повторяемых сварочных операций. В известных решениях модель используется для рамных изделий, тел вращения и трубных решёток. Новое изделие проверяют по его геометрии, воспроизводимости заготовок и доступу горелки к швам.
02Чем RH06A3 отличается от RH06A2?
RH06A2 от GSX имеет полую конструкцию руки, которая позволяет целиком проложить кабели внутри неё и имеет широкие отверстия для лёгкого доступа к интегрированным кабелям. За счёт своей конструкции можно погружаться вглубь детали для доступа к швам. Точные различия проверяют по паспортам конкретных вариантов. При выборе сравнивают рабочую зону, допустимую нагрузку, компоновку и доступ горелки применительно к одному изделию.
03Что входит в комплекс с RH06A3?
Помимо робота, в проект могут входить источник сварочного тока, горелка, позиционер, оснастка, охлаждение, очистка горелки и средства безопасности. Точный состав зависит от изделия и процесса.
04Всегда ли нужен позиционер?
Нет. Позиционер применяют, если изделие нужно поворачивать или наклонять для доступа к швам. Решение принимают после проверки геометрии, оснастки и траекторий.
05Что важнее для роботизации: серийность или воспроизводимость заготовок?
Одного критерия недостаточно. Робот должен получать заготовку и шов в предсказуемом положении. Также учитывают серийность, оснастку, доступ к швам и время переналадки.
06Как получить расчёт проекта?
Передайте данные об изделии, сварных соединениях, номенклатуре и условиях участка. После технической оценки можно определить состав комплекса и подготовить расчёт для конкретной производственной задачи.
Приведённые числовые ориентиры — типовые отраслевые значения. Для конкретного изделия параметры подтверждают расчётом проекта и сваркой контрольных деталей.
Подберём комплекс на базе RH06A3 под ваше изделие
Передайте данные по детали, швам и плану выпуска. Специалисты WELDIX определят состав комплекса и подготовят предложение.
Получить консультацию↗